
Центр продуктов
категория продукта
свяжитесь с нами
Шаньдун Гласно Машинери Лтд.
Адрес: A610, A915, Celebrity Plaza, район Чанцин, Цзинань, провинция Шаньдун.
телефон: +86-531-87221996 WhatsApp: +86-15905314037
Электронная почта: sales@glasino.cn
Сайт: www.glasino.cn
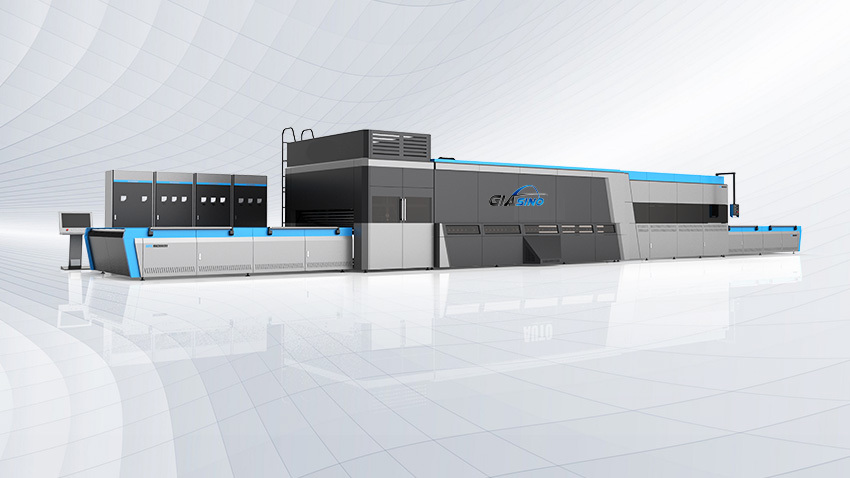
SQG1713 Машина для закалки стекла с двойным изгибом
категория:
2. Диаметр и количество роликов: согласно окончательному дизайну
3. Расстояние между роликами: 120 мм

Tel:
E-mail:
Описание продукта
1. Технические характеристики:
1.1. Основные параметры
Двойное изогнутое закалённое стекло (три рабочих положения) |
|
|
Максимальный размер стекла |
1700x1320 мм (3 рабочих положения) |
4-6 мм 3.2-6 мм |
Толщина стекла |
3.2-6 мм |
|
Минимальный радиус |
-------------- |
|
Максимальная глубина изгиба: |
120mm |
-------------- |
Количество и мощность воздуходувок |
312 кВт х 2 комплекта (управление через частотный преобразователь) |
|
Производительность |
Около 42-48 шт. в час (пример с толщиной 3.2 мм) |
|
Технология нагрева |
Излучение |
|
Шаг роликов нагревательного участка |
Дизайн с меньшим шагом |
|
Точность |
≤2.2 мм |
|
Стандарт качества (для стекла) |
EN12120-1:2000, ECE R43 или ANSIZ-97.1 |
|
Процент годных изделий |
≥93% (пример с толщиной 3.2 мм) |
|
≥92% (пример с толщиной 4-6 мм) |
||
Примечание |
Собрано с 2 серводвигателями (Schneider) |
|
1.2. Мощность установки и ёмкость трансформатора
|
(кВт) |
Примечание |
Мощность нагрева |
600 kw |
|
Мощность закалки (воздуходувка) |
312 кВт х 2 |
|
Прочее |
20 kw |
|
Итого |
1220 kw |
Фактическая рабочая мощность около 70-80% |
Ёмкость трансформатора |
≥800 KVA |
|
1.3. Другие требования (предоставляются покупателем)
Особые требования |
|
Примечание |
Ровность пола |
+0/-20 мм |
Бетон толщиной более 200 мм |
Компрессор воздуха |
1.2 м³/мин, 0.8 МПа |
Сжатый воздух должен быть свободен от воды и масла, а также иметь достаточный поток и давление |
Воздушный бак |
0.61 м³ |
|
Потребление |
0.3 м³/мин |
|
2. Краткое описание основных секций
2.1. Загрузочный стол
2.1.1. Размер: см. приложенный план
2.1.2. Диаметр и количество роликов: согласно окончательному проекту
2.1.3. Расстояние между роликами: 120 мм
2.1.4. Устройство позиционирования для гарантии правильного положения в соответствии с формой стекла
2.1.2. Материал роликов: два типа роликов — резиновые и стальные с кевларовым канатом, расположенные ближе к дверце печи.
2.1.6. Первый ролик свободен в работе, что облегчает загрузку стекла
2.1.7. Боковые резиновые ролики используются для загрузки стекла большого размера
2.1.8. Оснащён подъёмным столом на роликах, использующим механическую систему подъёма и опускания цилиндров для одновременного подъёма и опускания четырёх углов загрузочного стола.
2.1.9. Во время загрузки фотоэлектрический датчик измеряет и записывает длину стекла, входящего в печь.
2.1.10. Привод с частотными преобразователями.
2.1.11. Диапазон регулировки скорости движения: 100-600 мм/с
2.1.12. Ножной переключатель удобен в эксплуатации
2.2. Нагревательный участок (печь)
2.2.1. Размер: см. приложенный план
2.2.2. Расстояние между роликами: 130 мм + 80 мм
2.2.3. Диаметр и марка керамических роликов: Haldenwanger
2.2.4. Количество керамических роликов: согласно окончательному проекту
2.2.2. Количество нагревательных элементов: 84 шт. из нихихрома (42 сверху; 42 снизу)
2.2.6. Оснащена системой подачи сжатого воздуха, обеспечивающей более однородную температуру, хорошее качество и подходящую для различных видов нагрева стекла.
2.2.7. Двухслойный короб с высококачественной изоляцией. Верхняя часть печи может свободно подниматься и опускаться с помощью механизма подъёма крыши для удобства обслуживания.
2.2.8. Верхняя и нижняя части печи нагреваются независимо в каждой зоне нагрева. Каждая зона имеет свой термопару, образующую независимый контур управления.
2.2.9. Передовой процесс матричного "талант-контроля" уникален и специально разработан для системы контроля температуры, обеспечивая точность и равномерность/баланс температуры в наилучшем состоянии.
2.2.10. Система керамических роликов приводится в движение круглым ремнём. Каждый керамический ролик движется отдельно своим ремнём, но все ремни приводятся в движение одним комплектом трансмиссии, что обеспечивает одновременную и стабильную работу, а также предотвращает царапины и повреждения стекла при движении по роликам.
2.2.11. Аварийная система охлаждения на верхней части печи используется для быстрого охлаждения печи с помощью кнопки управления на панели управления при необходимости, например, при возникновении неисправности в нагревательной печи или для проведения технического обслуживания.
2.3. Формовочный участок (с формами)
2.3.1 Объем поставки
2.3.1.1. Система транспортировки стекла
2.3.1.2. Опорная форма для стекла и пресс-форма (при необходимости)
2.3.1.3. Система нагрева и изоляции, которая поддерживает температуру формовочного участка, чтобы стекло формировалось при высокой температуре.
2.3.1.4. Формовочная камера
2.3.1.2. Стеклянная форма и пресс-форма приводятся в движение серводвигателем, что обеспечивает точность и стабильность.
2.3.2. Рабочий процесс
После того как нагретое стекло доставляется на формовочный участок, форма, ожидающая под системой транспортировки стекла, поднимается и берет стекло на форму для формирования. Для стекла с глубокой кривизной стеклянная форма и пресс-форма (одна пара форм) работают вместе для формирования стекла; для стекла с неглубокой кривизной формирование происходит на форме только под действием силы тяжести. После формирования стекло передается в закалочный участок.
2.4. Закалочный участок
2.4.1. Объем поставки
2.4.1.1. Верхний и нижний закалочные системы
2.4.1.2. Носитель формы
2.4.1.3. Устройство транспортировки формы
2.4.1.4. Серводвигатели
2.4.1.2. Ролики конвейера
2.4.2. Рабочий процесс
Устройство транспортировки формы приводит в движение стеклянную форму с сформированным стеклом в этот участок, где стекло подвергается закалке. Затем оно транспортируется в участок передачи.
Устройство транспортировки, приводимое в движение серводвигателем, имеет линейные рельсы, обеспечивающие плавное и точное движение. Устройство транспортировки доставляет сформированное стекло в этот участок. Затем подъемный ролик поднимает стекло, после чего устройство транспортировки переходит в закалочный участок, чтобы взять другое сформированное стекло, а ролики опускают стекло на ролики, которые передают стекло в следующий участок: охлаждающий участок.
2.2. Охлаждающий участок
Участок разгрузки состоит из транспортировочных роликов и охлаждающего устройства и т.д. Транспортировочные ролики перемещают закаленное стекло в охлаждающий участок для дальнейшего охлаждения. Затем стекло транспортируется до конца участка разгрузки и останавливается автоматически. Операторы разгружают стекло.
2.6. Стол для разгрузки
Конструкция такая же, как у стола для загрузки. Когда стекло транспортируется до конца конвейера, ролики останавливаются автоматически, и стекло можно забрать вручную.
2.7. Система воздуходувок
2.7.1. Количество воздуходувок: 2 комплекта
2.7.2. Мощность воздуходувок: 312 кВт х 2
2.7.3. Шкаф управления воздуходувками
2.7.4. Воздухозаборник, воздуховоды и т.д.
2.7.2. Помещение для воздуходувок (поставляется покупателем), подтверждается продавцом.
2.7.6. Объем воздуха в верхнем и нижнем закалочных зонах может регулироваться в соответствии с производственными потребностями, обеспечивая оптимальное качество закаленного стекла.
2.7.7. С помощью инвертора воздуходувка может работать на разных скоростях в соответствии с техническими требованиями.
2.8. Система управления
Поставляется продавцом, но покупатель должен обеспечить наличие в комнате управления необходимых кондиционеров.
2.8.1. ПЛК: Schneider.
2.8.2. Промышленный компьютер: бренд Siemens.
2.8.3. Система ИБП, которая может обеспечить питание компьютерной системы при внезапном отключении основного питания, чтобы избежать потери данных.
2.8.4. Большинство параметров процесса могут сохраняться и вызываться свободно. При производстве требуемого стекла в первый раз система автоматически сохраняет установленные данные. Если нужно произвести то же стекло в следующий раз, все связанные параметры можно вызвать.
2.8.2. Контроллер для системы привода роликов, системы нагрева, системы закалки, системы охлаждения.
2.8.6. Система сигнализации о неисправностях предупреждает при возникновении проблем и указывает, как их решить.
2.8.7. Печь имеет функцию автоматического нагрева. После смены в течение одного дня печь переходит в режим ожидания. Пока керамические ролики продолжают работать, перед началом рабочего времени на следующее утро система запускается для нагрева до рабочей температуры до начала производства оператором.
2.9. Система аварийного электроснабжения
Эта система аварийного электроснабжения может поддерживать основное питание в течение некоторого времени после внезапного отключения основного питания. Все двигатели конвейера будут иметь непрерывное питание. Эта система гарантирует, что обрабатываемое стекло может быть срочно выведено из печи, а керамические ролики могут продолжать вращаться в течение некоторого времени после внезапного отключения основного питания.
Ключевые слова:
Отзыв клиента
сопутствующие товары
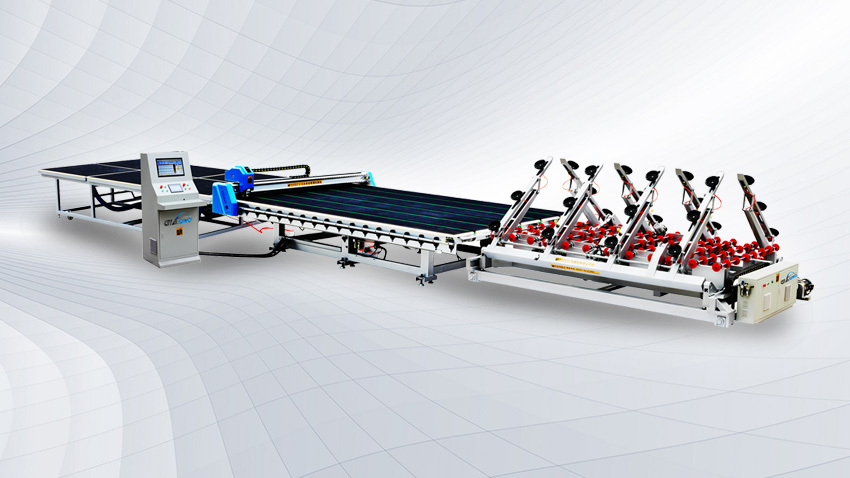
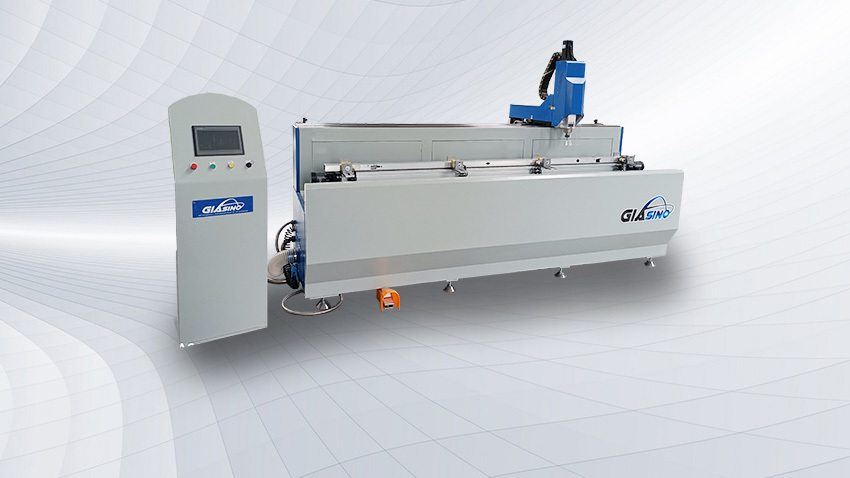
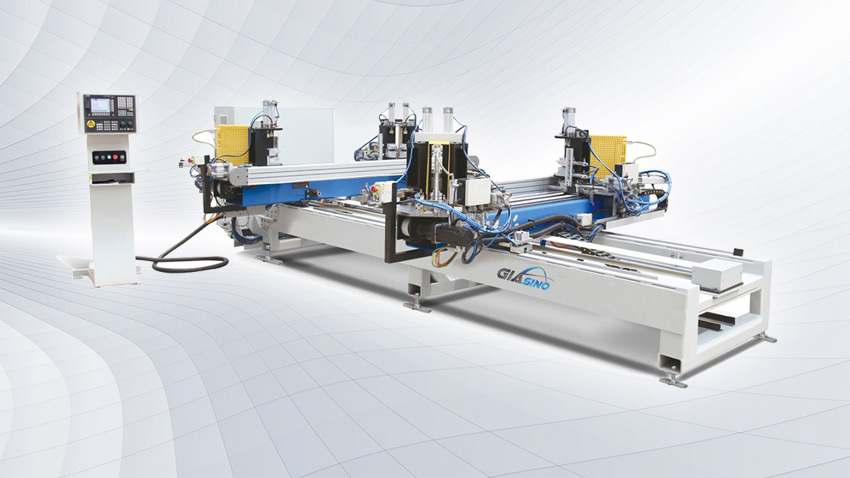
Линия по производству двойного стекла
Центр продуктов
свяжитесь с нами
Шаньдун Гласно Машинери Лтд.
WhatsApp : +86-15905314037
Электронная почта : sales@glasino.cn
Сайт : www.glasino.cn
Адрес : A610, A915, Celebrity Plaza, район Чанцин, Цзинань, провинция Шаньдун.
Отзыв клиента