
Центр продуктов
категория продукта
свяжитесь с нами
Шаньдун Гласно Машинери Лтд.
Адрес: A610, A915, Celebrity Plaza, район Чанцин, Цзинань, провинция Шаньдун.
телефон: +86-531-87221996 WhatsApp: +86-15905314037
Электронная почта: sales@glasino.cn
Сайт: www.glasino.cn
Соглашение о производстве автоматической печи для термической гибки
категория:
2. Эффективное пространство внутри тележки: длина X ширина X высота 3300*2300*800 мм
3. Максимальные характеристики обрабатываемого стекла:

Tel:
E-mail:
Описание продукта
I. Ключевые технические показатели:
1. Количество тележек для загрузки форм: всего 2 комплекта
2. Эффективное пространство внутри тележки: длина X ширина X высота 3300*2300*800 мм
3. Максимальная спецификация обрабатываемого стекла:
Длина (лист) X ширина (лист) X высота (подъем арки) 2900*1900*500 мм, толщина 3+3+3+3 мм~6+6+6+6 мм
4. Свойства продукции: соответствует стандарту качества GB-9656(2003) для безопасного стекла, используемого в автомобилях
5. Производительность: 4-6 печей/8 часов (смешанное производство различных видов)
6. Общая проектная мощность: проектная 580 кВт (фактическая максимальная мощность 350 кВт)
7. Расход сжатого воздуха: 5-7 бар, около 30 л/мин
8. Эффект теплоизоляции: при нормальной работе повышение температуры внешней части печи менее 60 градусов Цельсия (температура поверхности минус температура окружающей среды)
9. Материал нитей: KANTHAL A-1
II. Основные технические характеристики:
1. Прерывистый нагрев и принудительный отжиг вентилятора тяги (регулируется вручную) и регулировка мощности с помощью инвертора;
2. Нагрев проволоки печи
При нагреве проволоки печи один пирометр слева и один справа измеряют температуру поверхности стекла, затем передают обратную связь компьютеру, который автоматически контролирует процесс нагрева. Открытие и измерение проволоки печи вводятся оператором вручную через интерфейс компьютера, после чего компьютер запоминает и сохраняет данные. При стабильных показателях можно непрерывно использовать те же параметры для производства одинакового стекла. В этом процессе пирометр использует дальний инфракрасный термодетектор серии G5SF американской компании Raytek. Контролируемый нагрев осуществляется продукцией японской компании Omron.
3. Нагреватель в формовочном отделении распределён на 108 групп вертикальных электрических нагревательных элементов и 63 группы горизонтальных. В вертикальном направлении 5 секций, в горизонтальном — 1 секция (161 твердотельный контроллер управляет нагревом 161 элемента, мощность каждой секции регулируется от 0 до 100%). Внизу 10 нагревателей для дополнительного тепла.
4. Подъем и опускание проволоки печи
Для улучшения плавности и скорости сушки и изгиба стекла используются 6 групп проволоки с функцией автоматического подъема и опускания с обеих сторон. Функция автоматического управления реализуется через интерфейс компьютера.
5. Установка вспомогательного нагревателя внутри двух тележек для загрузки форм. Вспомогательный нагрев помогает облегчить формовку в сложном процессе бокового формования стекла и обеспечивает плавный переход. Управляется компьютером через интерфейс.
6. Установка стеклянного мандрила внутри двух тележек для загрузки форм (устройство предотвращает растрескивание из-за чрезмерного движения сферы в процессе сушки и изгиба стекла, а также позволяет задавать температуру посадки и высоту через интерфейс компьютера. Используется для медленного формирования средней сферы) и стеклянного монтажного поддона (поддон приводится в движение двумя динамо-машинами, которые вращают винт, обеспечивая стабильное и медленное движение при подъеме и загрузке стекла, предотвращая его повреждение). Движение поддерживающего механизма контролируется программой компьютера.
7. Основной подъемник
Основной энкодер использует продукцию японской компании Omron.
Установлен один механизм автомобиля для загрузки/разгрузки;
8. Окно для наблюдения и вентилятор отжига
В окне для наблюдения используется импортное кварцевое стекло, а вентилятор отжига оснащен частотным преобразователем, используемым в вентиляторе с сетевым питанием для регулировки степени открытия. Управление осуществляется через интерфейс компьютера.
9. Верхний компьютер контролирует процесс изгиба и формирования стекла, технологические параметры сохраняются оператором.
III. Обзор каждой части:
1. Установлен один комплект лифта. Лифт использует мотор с частотным торможением (SEW) в качестве приводного источника для обеспечения плавного и безопасного подъема тележки с формами;
2. Формовочное отделение: в соответствии с формой изгиба обрабатываемого стекла спроектировано 12 групп вертикальных нагревателей, которые могут свободно подниматься и опускаться;
3. Подъемник тележки в формовочном отделении: установлен один комплект лифта, структура и принцип работы совпадают с лифтом в отделении загрузки и разгрузки;
4. Тележка для загрузки форм: всего две тележки. Тележка использует импортные алюмосиликатные волокнистые плиты UNIFAX высокого качества и чистоты толщиной 80 мм в качестве изоляционного слоя. Внутри тележки установлен вспомогательный механизм поддержки стекла для предотвращения повреждений от собственного веса до формовки. Ролики тележки оснащены подшипниками высокой температуры и специальными защитными мерами;
5. Часть основного корпуса печи: основная рама корпуса печи изготовлена из международных прямоугольных стальных труб, которые устанавливаются, свариваются и собираются на болтах. Изоляционный слой камеры нагрева выполнен из импортных алюмосиликатных волокнистых плит UNIFAX высокой чистоты толщиной 150 мм для эффективного предотвращения потерь тепловой энергии;
6. Вспомогательное отделение загрузки и разгрузки: установлены два комплекта лифтов с винтовым подъемом в нижней части тележки станции загрузки и разгрузки, которые могут свободно поднимать стекло внутри тележки выше плоской поверхности, после чего роликовый рабочий стол принимает детали для загрузки и разгрузки.
7. Отдел управления: все положения в установке и сборка датчиков состояния используют импортные вращающиеся импульсные энкодеры и концевые выключатели (OMRON или Telemecaniqure) для обратной связи сигнала. Температура на каждой рабочей станции контролируется с помощью двойных термопар с основным и резервным контуром. Все исполнительные компоненты команд, реле, контакторы и выключатели защиты моторов используют продукцию Telemecaniqure. Твердотельные реле для управления температурой марки Omron. Частотный преобразователь системы привода использует импортированную систему PLC Schneider, используемую в программном контуре управления, с импортированными компонентами Telemecaniqure. Верхний компьютер использует системный блок известного бренда. Установлены ручное управление, команда аварийной остановки, индикаторы состояния, сигналы тревоги и кабели для управления и сигнализации в отделениях загрузки и формовки соответственно. Кабели нагревательных контуров имеют международное высокое качество. Шкаф управления спроектирован и изготовлен в соответствии со стандартом CE и соответствует требованиям безопасности.
8. Внешний вид установки: дизайн внешнего вида соответствует простоте современного завода, маркировка безопасности очевидна, дизайн ориентирован на человека и полностью учитывает удобство эксплуатации и требования экологической безопасности.
8.Appearance of set:the design of appearance of set is in line with the simpleness of modern factory,the safety identification is obvious and the design cares for people and fully takes man-machine friendly operation and environmental protection requirements into consideration.
Ключевые слова:
Отзыв клиента
сопутствующие товары
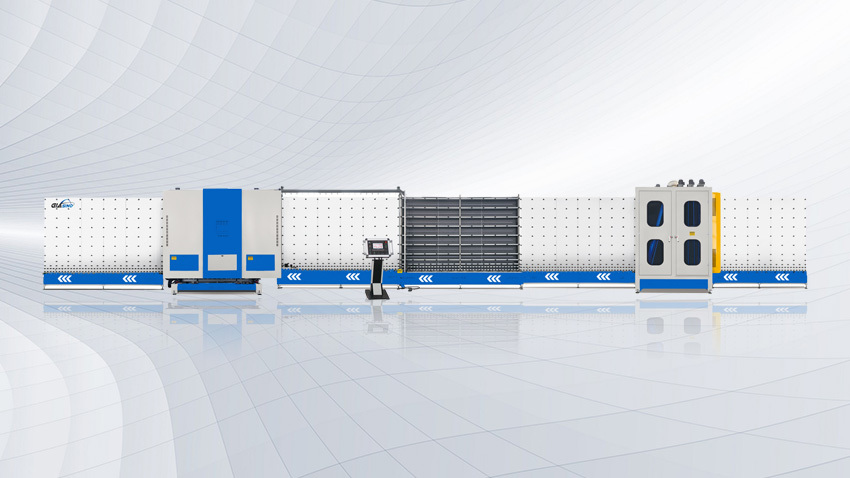
Линия по производству двойного стекла
Центр продуктов
свяжитесь с нами
Шаньдун Гласно Машинери Лтд.
WhatsApp : +86-15905314037
Электронная почта : sales@glasino.cn
Сайт : www.glasino.cn
Адрес : A610, A915, Celebrity Plaza, район Чанцин, Цзинань, провинция Шаньдун.
Отзыв клиента